
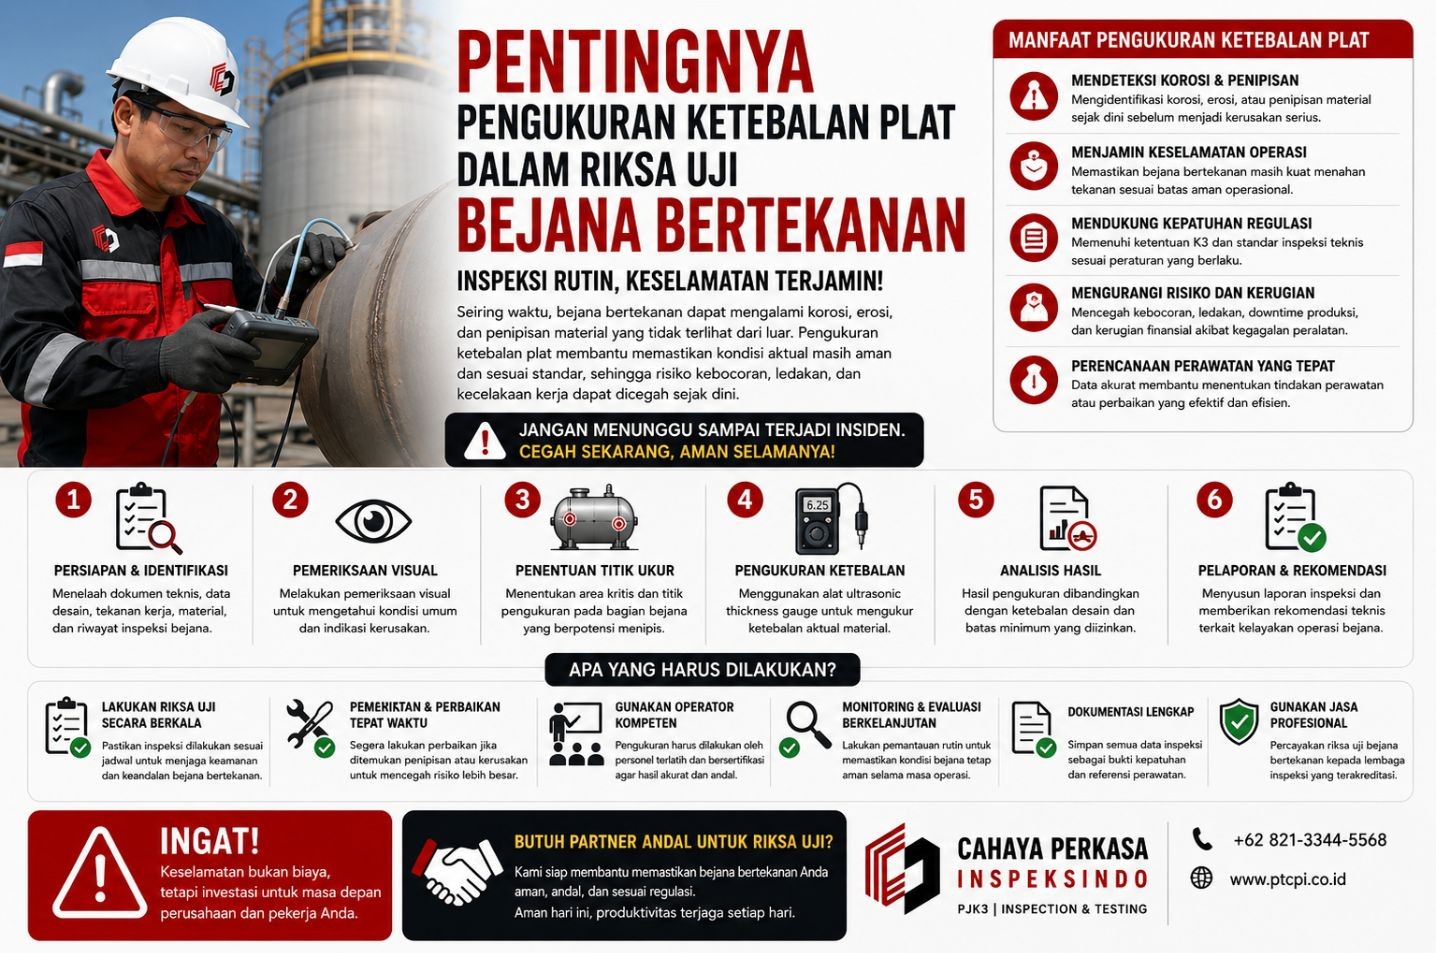
Pentingnya Pengukuran Ketebalan Plat dalam Riksa Uji Bejana Bertekanan
Bejana bertekanan merupakan salah satu peralatan kerja yang memiliki risiko tinggi apabila tidak dijaga kondisi teknisnya secara berkala. Peralatan ini digunakan untuk menampung fluida, gas, atau uap pada tekanan tertentu, sehingga integritas material penyusunnya harus selalu dipastikan dalam kondisi aman. Salah satu tahapan penting dalam riksa uji bejana bertekanan adalah pengukuran ketebalan plat.
Pengukuran ketebalan plat dilakukan untuk mengetahui apakah dinding bejana masih memiliki ketebalan yang memadai sesuai desain, standar teknis, dan batas aman operasional. Seiring waktu, bejana bertekanan dapat mengalami korosi, erosi, penipisan material, atau kerusakan lokal akibat tekanan, temperatur, media proses, serta lingkungan kerja. Jika penurunan ketebalan ini tidak terdeteksi sejak dini, risiko kebocoran, pecahnya bejana, hingga kecelakaan kerja serius dapat meningkat secara signifikan.
Apa Itu Pengukuran Ketebalan Plat?
Pengukuran ketebalan plat adalah proses pemeriksaan untuk mengetahui ketebalan aktual material dinding bejana bertekanan, baik pada shell, head, nozzle, maupun bagian lain yang berpotensi mengalami penipisan. Dalam riksa uji, pengukuran ini umumnya dilakukan menggunakan alat ultrasonic thickness gauge, yaitu alat ukur non-destruktif yang mampu membaca ketebalan material dari satu sisi permukaan tanpa harus memotong atau merusak bejana.
Hasil pengukuran kemudian dibandingkan dengan:
- ketebalan awal saat fabrikasi,
- ketebalan minimum yang diizinkan,
- data nameplate atau dokumen desain,
- serta standar atau kode teknis yang berlaku.
Dari sinilah dapat diketahui apakah bejana masih layak digunakan, memerlukan perbaikan, atau bahkan harus dihentikan operasinya sementara sampai dilakukan tindakan korektif.
Tujuan Pengukuran Ketebalan Plat pada Bejana Bertekanan
Pengukuran ketebalan plat bukan sekadar formalitas dalam proses riksa uji. Pemeriksaan ini memiliki beberapa tujuan utama, antara lain:
1. Mengetahui kondisi aktual material bejana
Pengukuran memberikan gambaran nyata mengenai kondisi dinding bejana setelah digunakan dalam periode tertentu. Penurunan ketebalan yang terjadi dapat menunjukkan tingkat keausan material akibat proses kerja.
2. Mendeteksi korosi atau penipisan sejak dini
Korosi internal maupun eksternal sering kali tidak terlihat secara kasat mata, terutama jika terjadi di area tertentu yang tertutup. Dengan pengukuran ketebalan, potensi kerusakan bisa diidentifikasi lebih awal sebelum berkembang menjadi kegagalan yang lebih serius.
3. Menentukan kelayakan operasi
Data ketebalan aktual menjadi dasar untuk menilai apakah bejana masih aman dioperasikan pada tekanan kerjanya. Jika ketebalan sudah mendekati atau berada di bawah batas minimum, maka perlu dilakukan evaluasi teknis lebih lanjut.
4. Mendukung keputusan perawatan dan perbaikan
Hasil pengukuran membantu perusahaan menentukan langkah yang tepat, apakah cukup dilakukan monitoring berkala, perbaikan lokal, penurunan tekanan operasi, atau penggantian komponen tertentu.
5. Memenuhi persyaratan keselamatan dan regulasi
Dalam pelaksanaan riksa uji, pengukuran ketebalan merupakan bagian penting dari upaya pemenuhan aspek keselamatan kerja dan kepatuhan terhadap ketentuan teknis yang berlaku untuk pesawat uap dan bejana bertekanan.
Mengapa Ketebalan Plat Bisa Berkurang?
Korosi internal
Korosi internal terjadi akibat reaksi antara material bejana dengan fluida atau gas yang disimpan di dalamnya. Kondisi ini umum terjadi jika media proses bersifat korosif atau mengandung kadar air, bahan kimia, maupun kontaminan tertentu.
Korosi eksternal
Paparan lingkungan seperti kelembapan tinggi, hujan, bahan kimia di area kerja, atau kerusakan pada lapisan pelindung dapat memicu korosi pada sisi luar bejana.
Erosi
Aliran fluida berkecepatan tinggi, partikel padat, atau turbulensi pada area tertentu dapat mengikis permukaan material secara perlahan.
Temperatur dan tekanan operasi
Siklus tekanan dan temperatur yang berulang dapat mempercepat degradasi material, terutama bila bejana bekerja pada kondisi berat dalam jangka panjang.
Kegagalan sistem proteksi
Lapisan coating, cat pelindung, insulation, atau sistem proteksi lainnya yang rusak dapat membuat permukaan material lebih rentan terhadap penurunan ketebalan.
Metode Pengukuran Ketebalan Plat
Dalam praktik riksa uji, pengukuran ketebalan plat biasanya dilakukan dengan metode Ultrasonic Testing (UT) menggunakan alat thickness gauge. Metode ini dipilih karena cepat, akurat, dan tidak merusak material.
Prinsip kerja ultrasonic thickness gauge
Alat ini bekerja dengan mengirimkan gelombang ultrasonik ke dalam material. Gelombang tersebut akan memantul dari sisi dalam material, lalu kembali ke sensor. Berdasarkan waktu tempuh gelombang, alat akan menghitung ketebalan material secara akurat.
Keunggulan metode ultrasonic
- Tidak merusak material
- Dapat dilakukan dari satu sisi permukaan
- Cocok untuk inspeksi berkala
- Cepat dan efisien untuk banyak titik pengukuran
- Dapat digunakan pada berbagai jenis material logam
Namun, agar hasil pengukuran akurat, permukaan area ukur perlu dipersiapkan dengan baik, misalnya dibersihkan dari karat, cat tebal, kerak, atau kotoran yang dapat memengaruhi pembacaan alat.
Tahapan Pengukuran Ketebalan Plat dalam Riksa Uji
1. Persiapan dokumen dan identifikasi peralatan
Petugas memeriksa data teknis bejana, seperti gambar desain, data nameplate, tekanan kerja, material, ketebalan awal, serta riwayat inspeksi sebelumnya. Tahap ini penting untuk menentukan area kritis dan acuan evaluasi.
2. Pemeriksaan visual awal
Sebelum pengukuran, dilakukan pemeriksaan visual untuk melihat kondisi umum bejana, termasuk adanya indikasi korosi, deformasi, kebocoran, retak, atau kerusakan pada permukaan.
3. Penentuan titik ukur
Titik ukur ditentukan pada area-area yang mewakili kondisi bejana dan pada bagian yang dicurigai mengalami penipisan, seperti:
- shell bejana,
- head atau tutup bejana,
- sambungan las,
- area sekitar nozzle,
- bagian bawah bejana,
- area yang terpapar panas, kelembapan, atau media korosif.
4. Persiapan permukaan
Area yang akan diukur dibersihkan dari karat, kerak, cat tebal, atau kotoran agar probe alat dapat menempel dengan baik dan pembacaan menjadi lebih akurat.
5. Kalibrasi alat
Sebelum digunakan, ultrasonic thickness gauge harus dikalibrasi sesuai jenis material dan rentang ketebalan yang akan diukur. Kalibrasi menjadi langkah penting agar hasil pengukuran dapat dipertanggungjawabkan.
6. Pelaksanaan pengukuran
Petugas menempatkan probe alat pada titik-titik ukur yang telah ditentukan dengan bantuan couplant sebagai media penghantar gelombang ultrasonik. Nilai ketebalan kemudian dicatat untuk setiap titik.
7. Analisis hasil pengukuran
Data hasil ukur dibandingkan dengan ketebalan desain dan ketebalan minimum yang diizinkan. Dari sini dapat dinilai apakah terdapat penurunan ketebalan yang masih dalam batas aman atau sudah memerlukan tindak lanjut.
8. Pelaporan hasil riksa uji
Seluruh hasil pemeriksaan, termasuk data ketebalan plat, lokasi pengukuran, temuan lapangan, dan rekomendasi teknis, disusun dalam laporan riksa uji sebagai dasar evaluasi kelayakan bejana bertekanan.
Area Kritis yang Perlu Mendapat Perhatian
Tidak semua bagian bejana bertekanan mengalami penurunan ketebalan dengan tingkat yang sama. Oleh karena itu, beberapa area berikut biasanya menjadi fokus perhatian dalam pengukuran:
- Bagian bawah bejana, terutama yang berpotensi menahan kondensat atau cairan.
- Area sekitar nozzle dan sambungan, karena sering mengalami konsentrasi tegangan dan turbulensi aliran.
- Daerah las, yang dapat menjadi titik rentan terhadap korosi atau cacat material.
- Area dengan temperatur tinggi, karena lebih cepat mengalami penurunan kualitas material.
- Permukaan yang tertutup insulation, sebab korosi di bawah insulation sering tidak terlihat dari luar.
- Bagian yang terpapar bahan kimia atau lingkungan agresif, baik dari dalam maupun luar bejana.
Interpretasi Hasil Pengukuran
Hasil pengukuran ketebalan tidak hanya dilihat dari angka semata, tetapi harus dianalisis secara teknis. Beberapa kemungkinan hasil evaluasi antara lain:
Ketebalan masih di atas batas minimum
Jika ketebalan aktual masih memenuhi ketentuan, bejana umumnya dinyatakan masih layak digunakan, dengan catatan tidak ada temuan kritis lain.
Terdapat penurunan ketebalan namun masih aman
Jika ditemukan penipisan tetapi belum melewati batas minimum, biasanya diperlukan monitoring berkala dan perhatian khusus pada area tersebut di inspeksi berikutnya.
Ketebalan mendekati atau di bawah batas minimum
Kondisi ini perlu evaluasi lebih lanjut karena dapat memengaruhi kekuatan bejana dalam menahan tekanan. Tindakan yang diambil bisa berupa perbaikan, penggantian komponen, penurunan parameter operasi, atau penghentian sementara penggunaan sampai kondisi dinyatakan aman.
Manfaat Pengukuran Ketebalan Plat bagi Perusahaan
- meningkatkan keselamatan pekerja dan lingkungan kerja,
- mencegah kegagalan peralatan secara tiba-tiba,
- mengurangi risiko kebocoran atau ledakan,
- membantu perencanaan maintenance yang lebih tepat,
- memperpanjang umur pakai bejana bertekanan,
- mengurangi potensi downtime dan kerugian operasional,
- serta mendukung kepatuhan terhadap ketentuan K3 dan inspeksi teknis.
Kesimpulan
Pengukuran ketebalan plat merupakan bagian penting dalam riksa uji bejana bertekanan karena berfungsi untuk menilai kondisi aktual material, mendeteksi korosi atau penipisan, serta memastikan bejana tetap aman dioperasikan. Dengan menggunakan metode yang tepat seperti ultrasonic thickness measurement, perusahaan dapat memperoleh data akurat mengenai ketebalan dinding bejana dan mengambil keputusan teknis yang lebih tepat sebelum terjadi kegagalan peralatan.
Dalam dunia industri, keselamatan tidak cukup hanya mengandalkan pemeriksaan visual. Diperlukan pengujian yang terukur, terdokumentasi, dan dilakukan oleh tenaga yang kompeten. Karena itu, pengukuran ketebalan plat pada bejana bertekanan bukan hanya bagian dari prosedur riksa uji, tetapi juga investasi penting untuk menjaga keselamatan, keandalan operasional, dan keberlangsungan bisnis perusahaan.